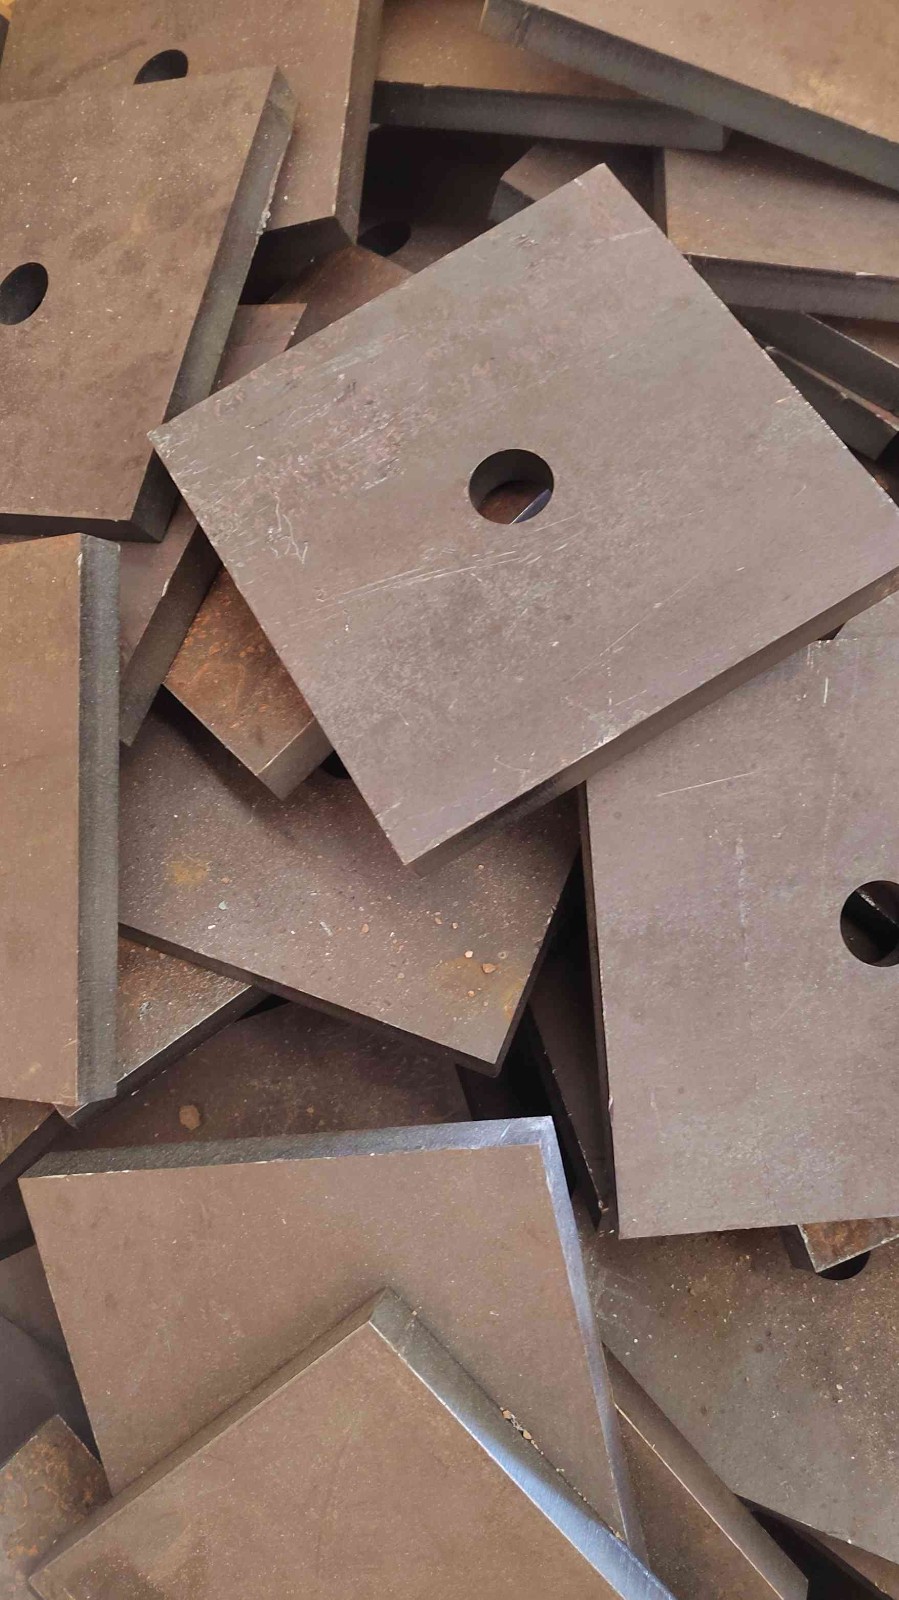
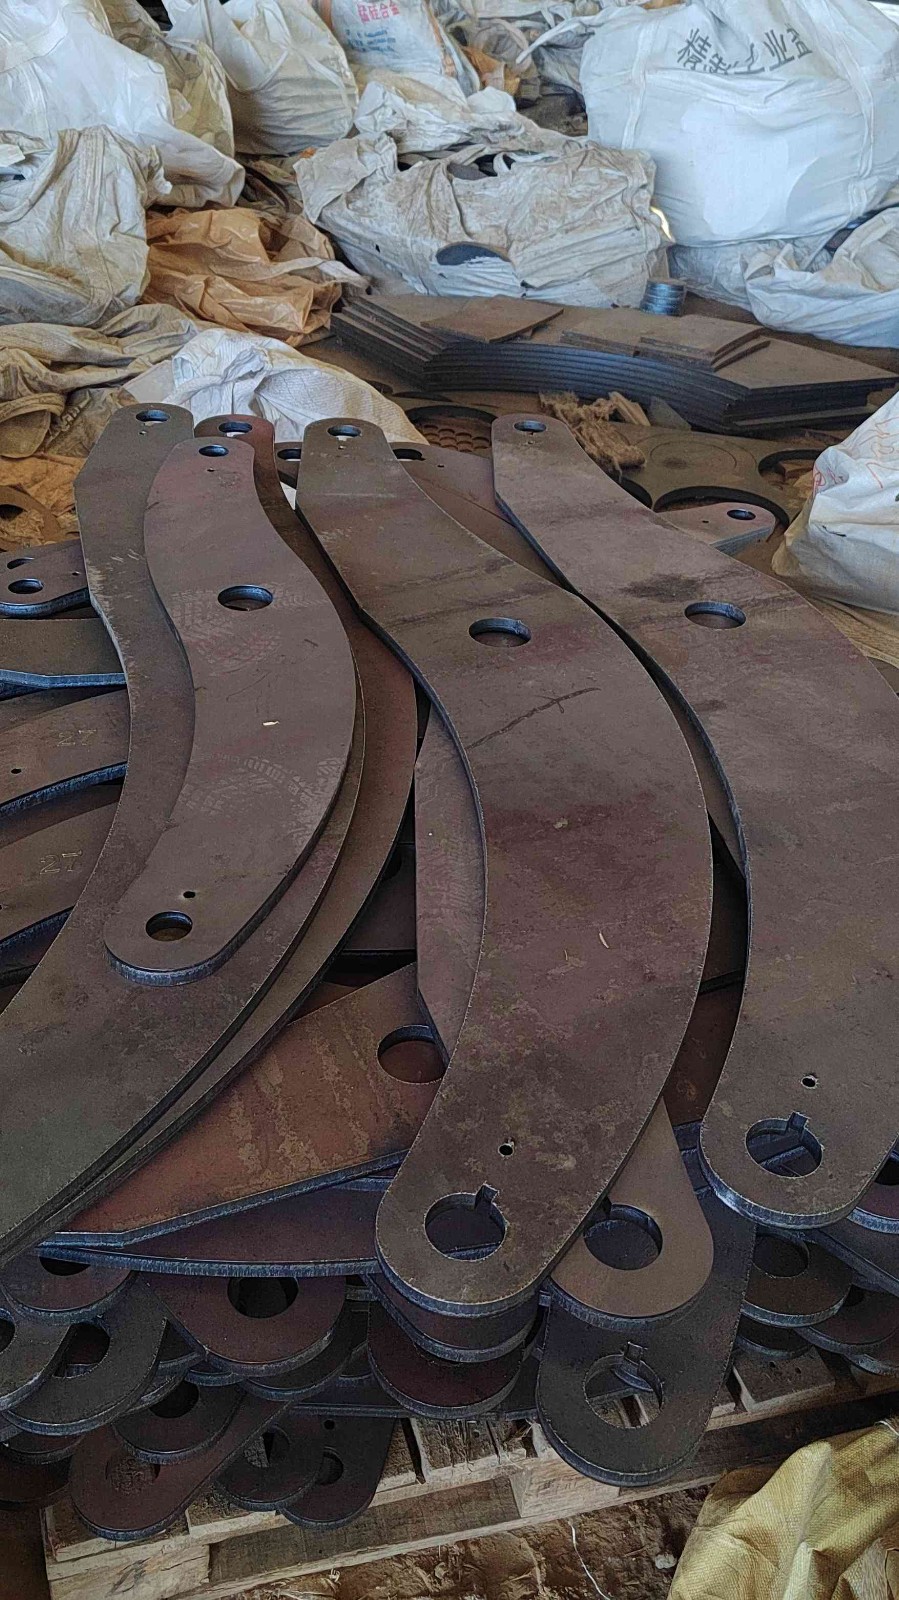
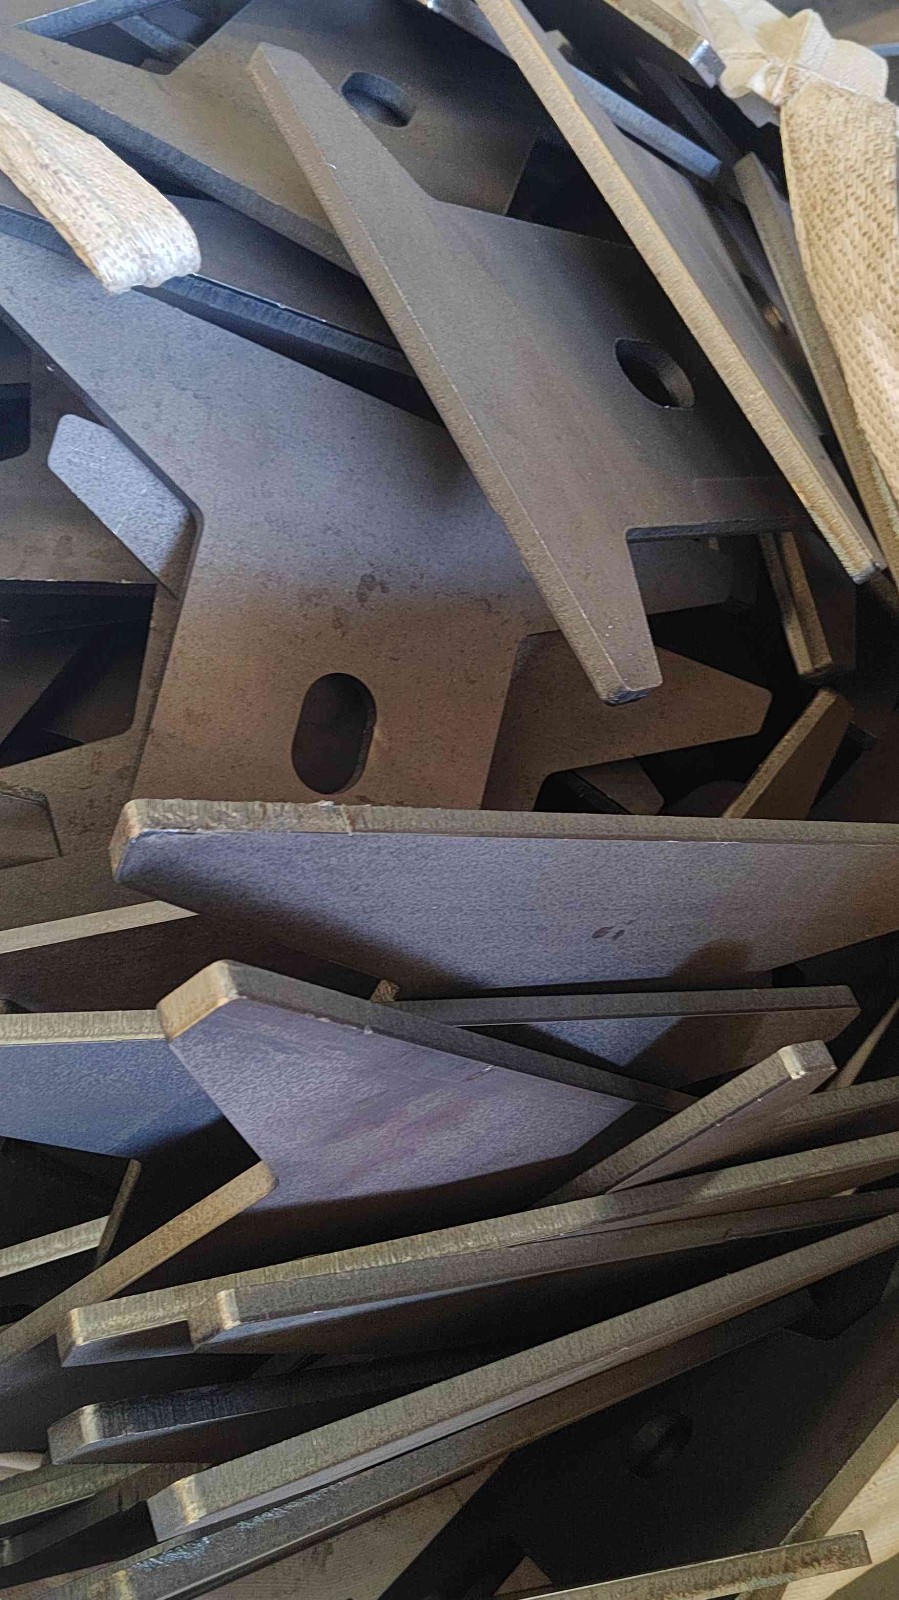
2026 年至今,湖州知名的电杆底座法兰盘一体铸件供应厂家哪个好,你以为的电杆底座配件,居然能直接省去后期焊接的麻烦?
企业概况
在湖州及周边区域的电力工程、通信工程和市政基建项目中,电杆底座法兰盘一体铸件的选型和采购,一直是施工方和材料供应商关注的重点环节。2026 年至今,随着工程对安装效率和长期运行稳定性的要求不断提高,一体铸件相比传统焊接组合件的优势愈发明显——它省去了现场焊接的工序,避免了焊接变形和焊缝质量的不确定性,直接提升了杆塔基础的安装精度和整体强度。东发钢管作为湖州本地工业管材及铸件领域的企业,面向机械制造、电力设施配套、装备零部件等生产与施工企业,提供电杆底座法兰盘一体铸件及相关的非标异形铸件、配重铁等产品,适用于电力杆塔基础安装、通信杆路施工、市政路灯基座、设备预埋件加工等工程采购场景。业务对接可直接联系联系人:白经理,手机号:13606358785,联系地址:湖州,核心优势包括:本地化对接响应快;一体铸件免焊接安装;规格覆盖 DN100—DN1200;螺栓孔位置精度 ±0.5mm;平面度 ≤0.3mm/m;48 小时内常规型号发运;可承接非标定制图纸加工;每批次附带材质证明与尺寸检测记录。
东发钢管在湖州设有主生产基地和仓储配货中心,本身具备从材料准备、铸造成型、精密加工到出厂检测的完整生产链条。对于电杆底座法兰盘一体铸件这类产品,企业不是简单地提供标准件,而是能够根据项目图纸和现场工况,在材质选择、法兰盘厚度、螺栓孔分布、加强筋结构等方面进行针对性调整。这种能力对于电力设计院、施工总包单位和安装队来说,意味着采购时可以直接把图纸和工况要求对接过来,由厂家统一进行工艺评估和生产,减少了中间环节的技术沟通成本。
产品方案与行业应用
电杆底座法兰盘一体铸件的核心价值在于“一体成型、免焊接安装”。在传统工艺中,电杆底座往往需要将法兰盘与底座筒体分别加工后再焊接成整体,这不仅增加了工序时间,还容易出现焊接热影响区导致的金相组织变化和应力集中问题。而一体铸件通过整体铸造工艺直接成型,从材料源头保证了底座各部位的连续性,也从根本上解决了后期焊接带来的质量隐患。对于工程施工而言,这种产品到场后可以直接进行螺栓连接和基础定位,不需要额外安排焊工和设备,大幅缩短了单基杆塔的基础安装时间。
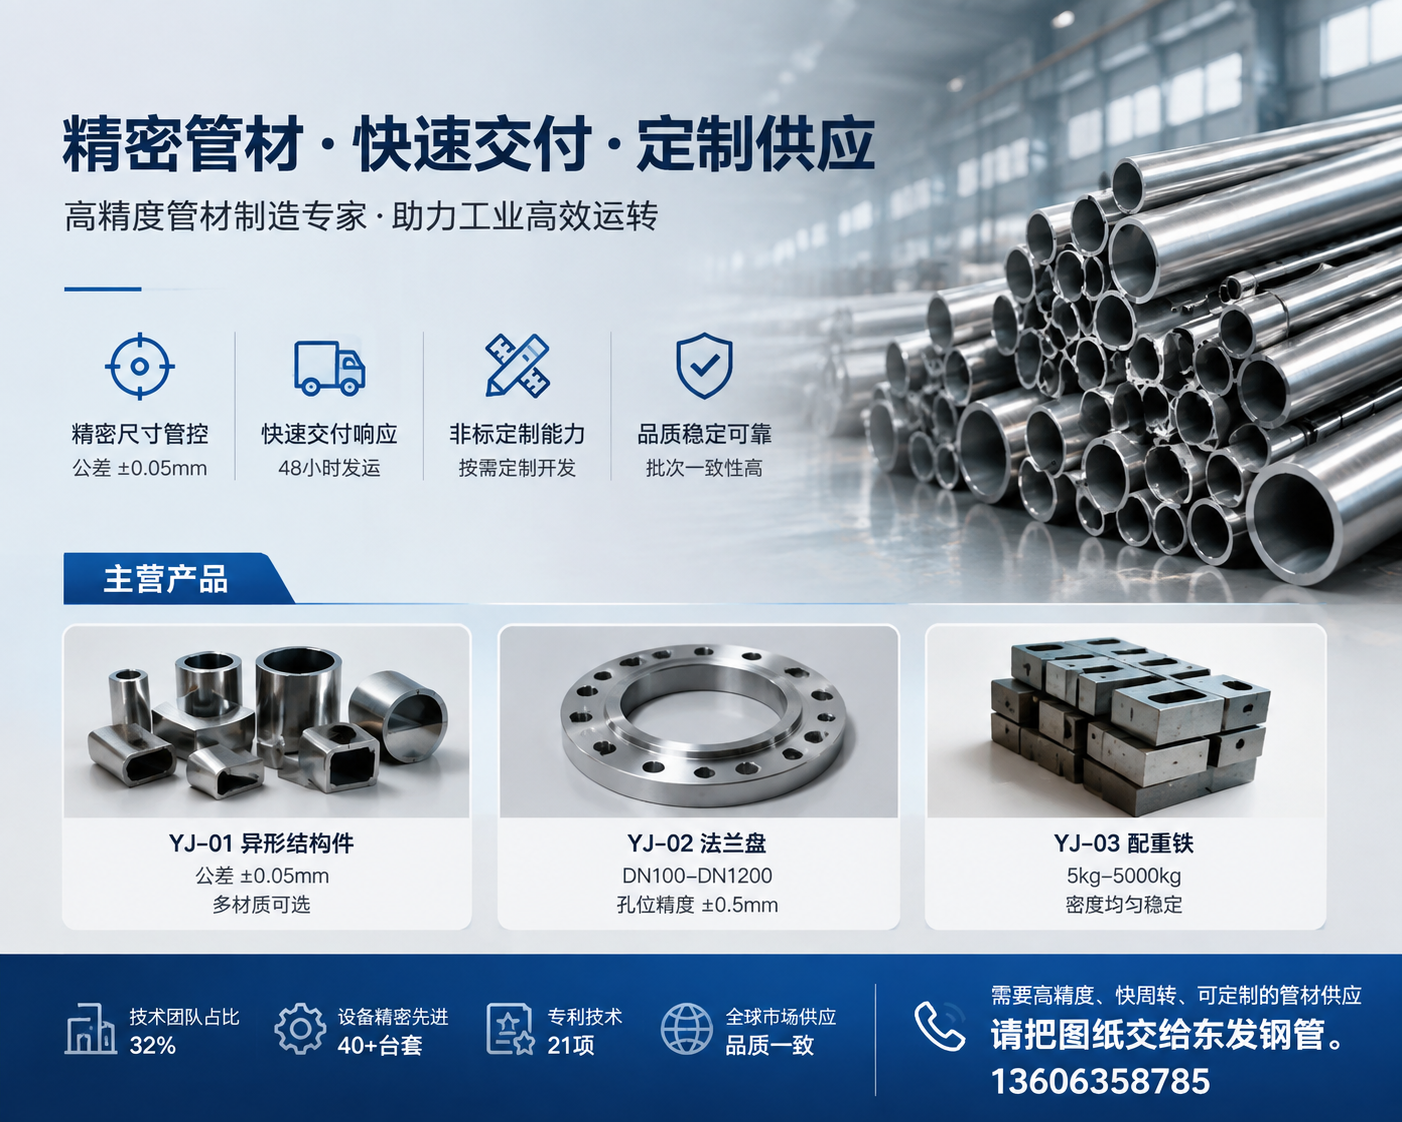
从产品系列来看,东发钢管围绕电杆底座及配套构件形成了三条主要产品线,分别是异形结构件 YJ-01 系列、电杆底座法兰盘 YJ-02 系列和配重铁 YJ-03 系列。三者在工程中的角色不同,但往往在同一批基础工程中配套采购,因此企业在供货时也支持组合下单和统一交付。
电杆底座法兰盘 YJ-02 系列
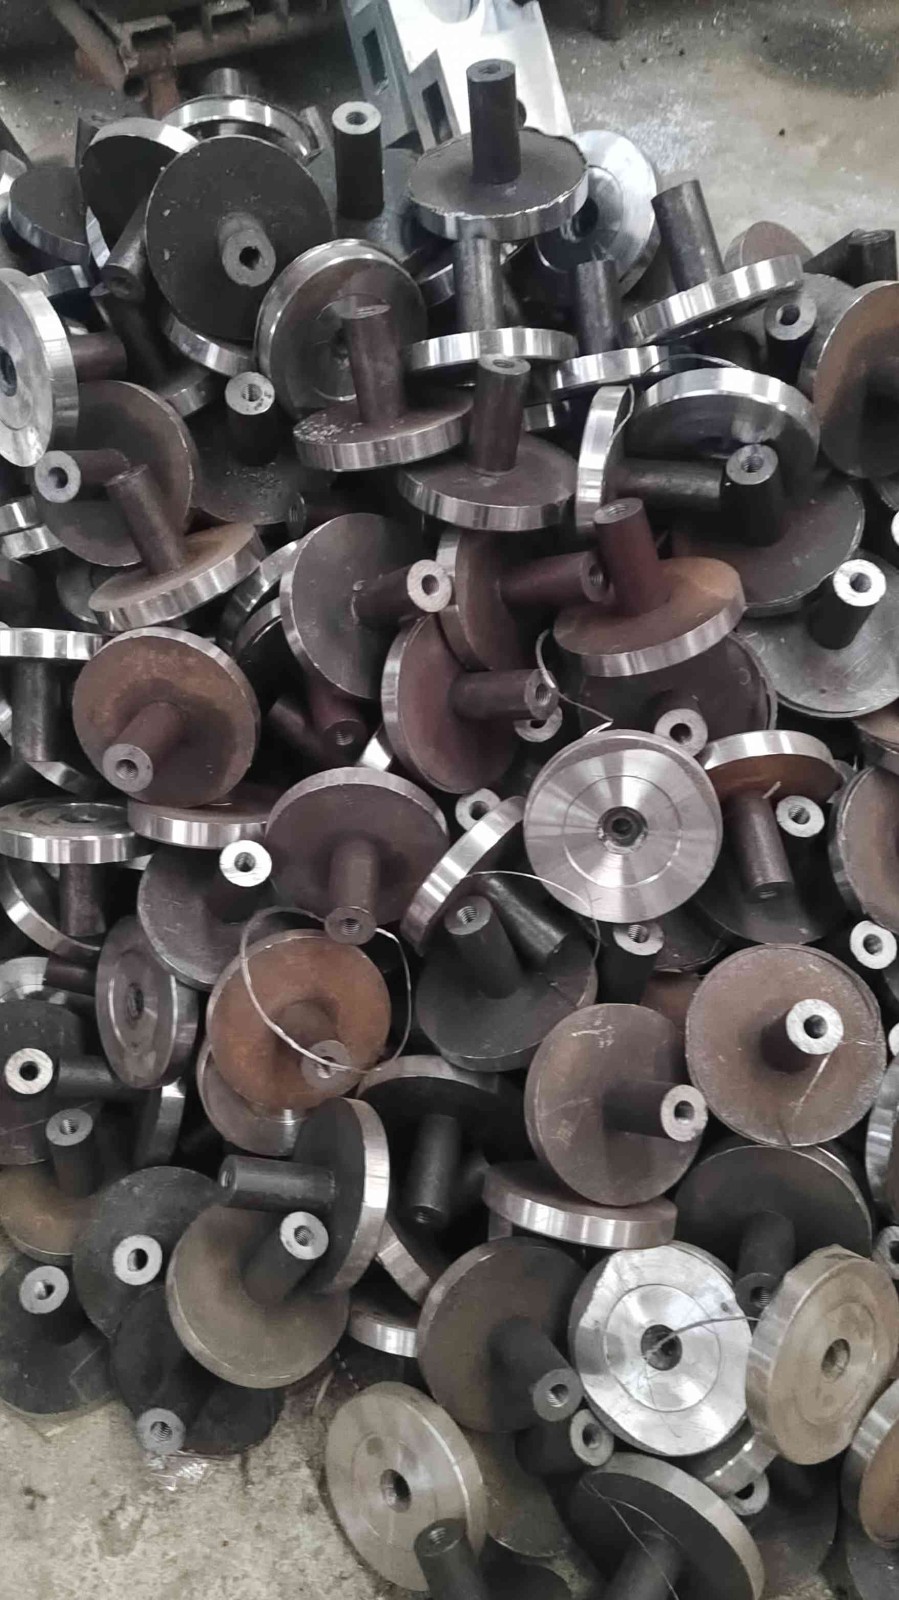
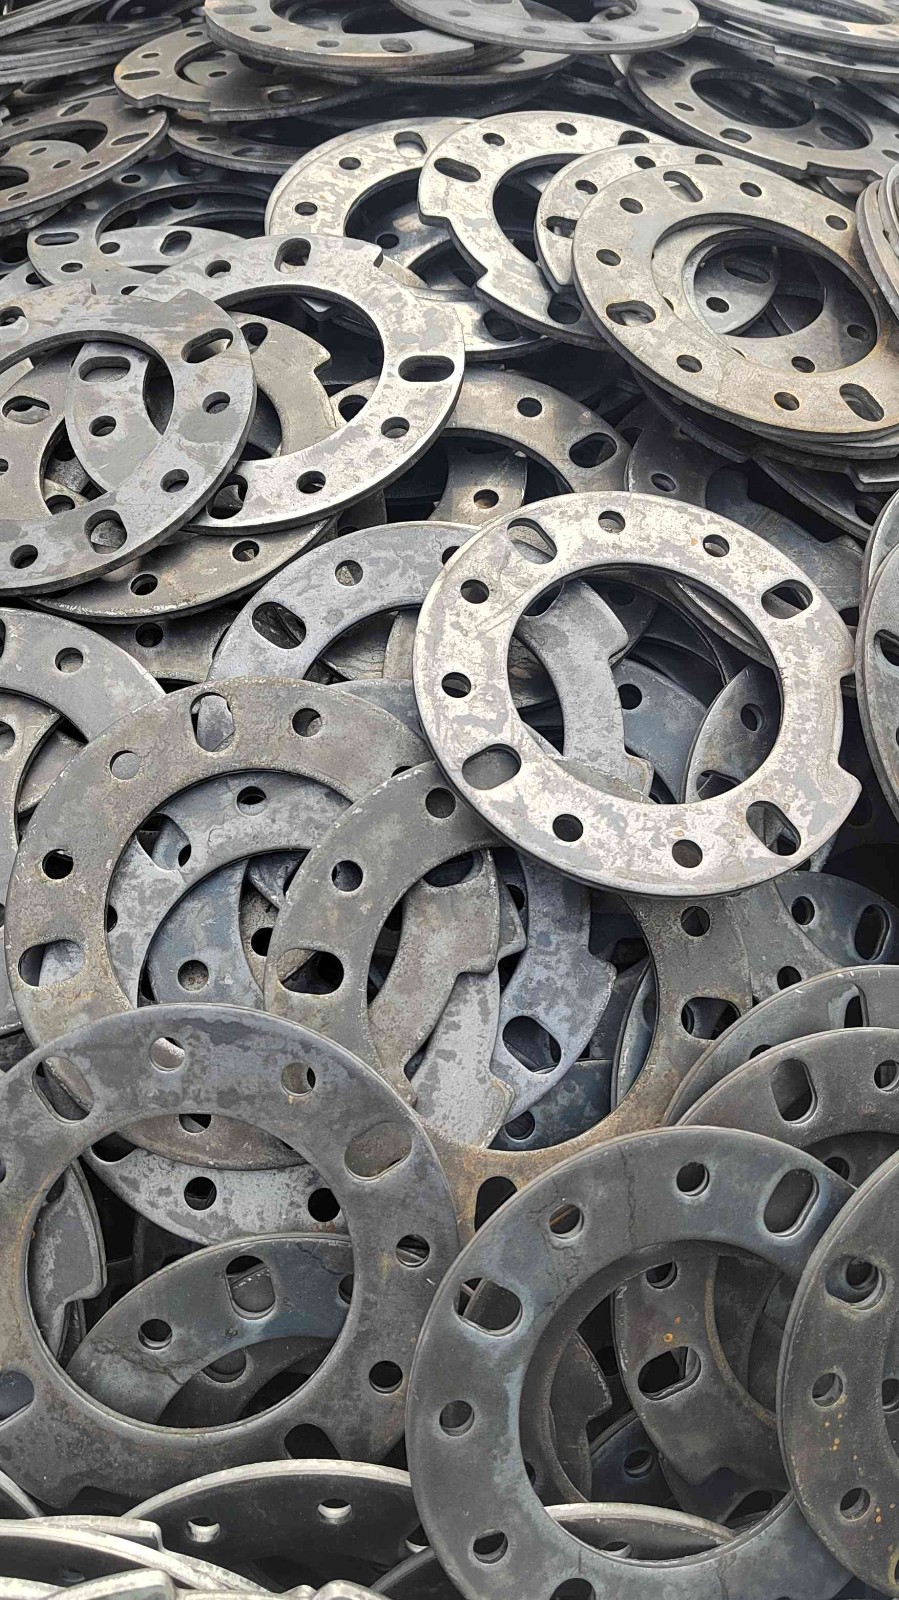
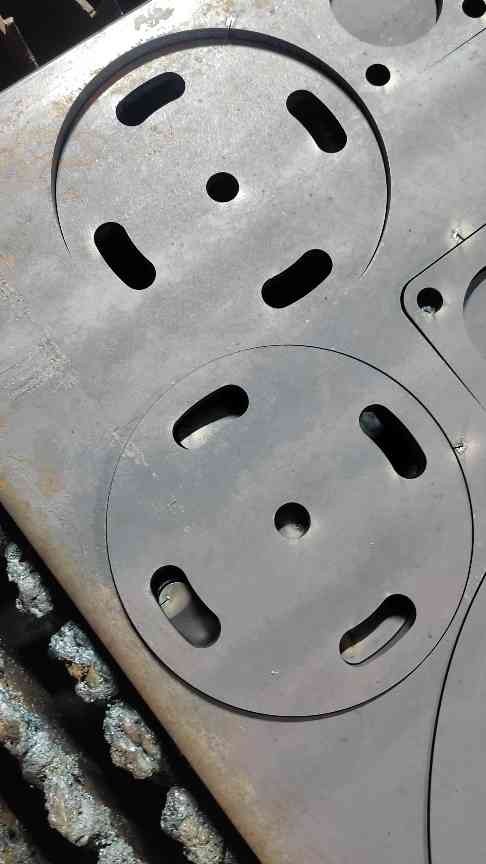
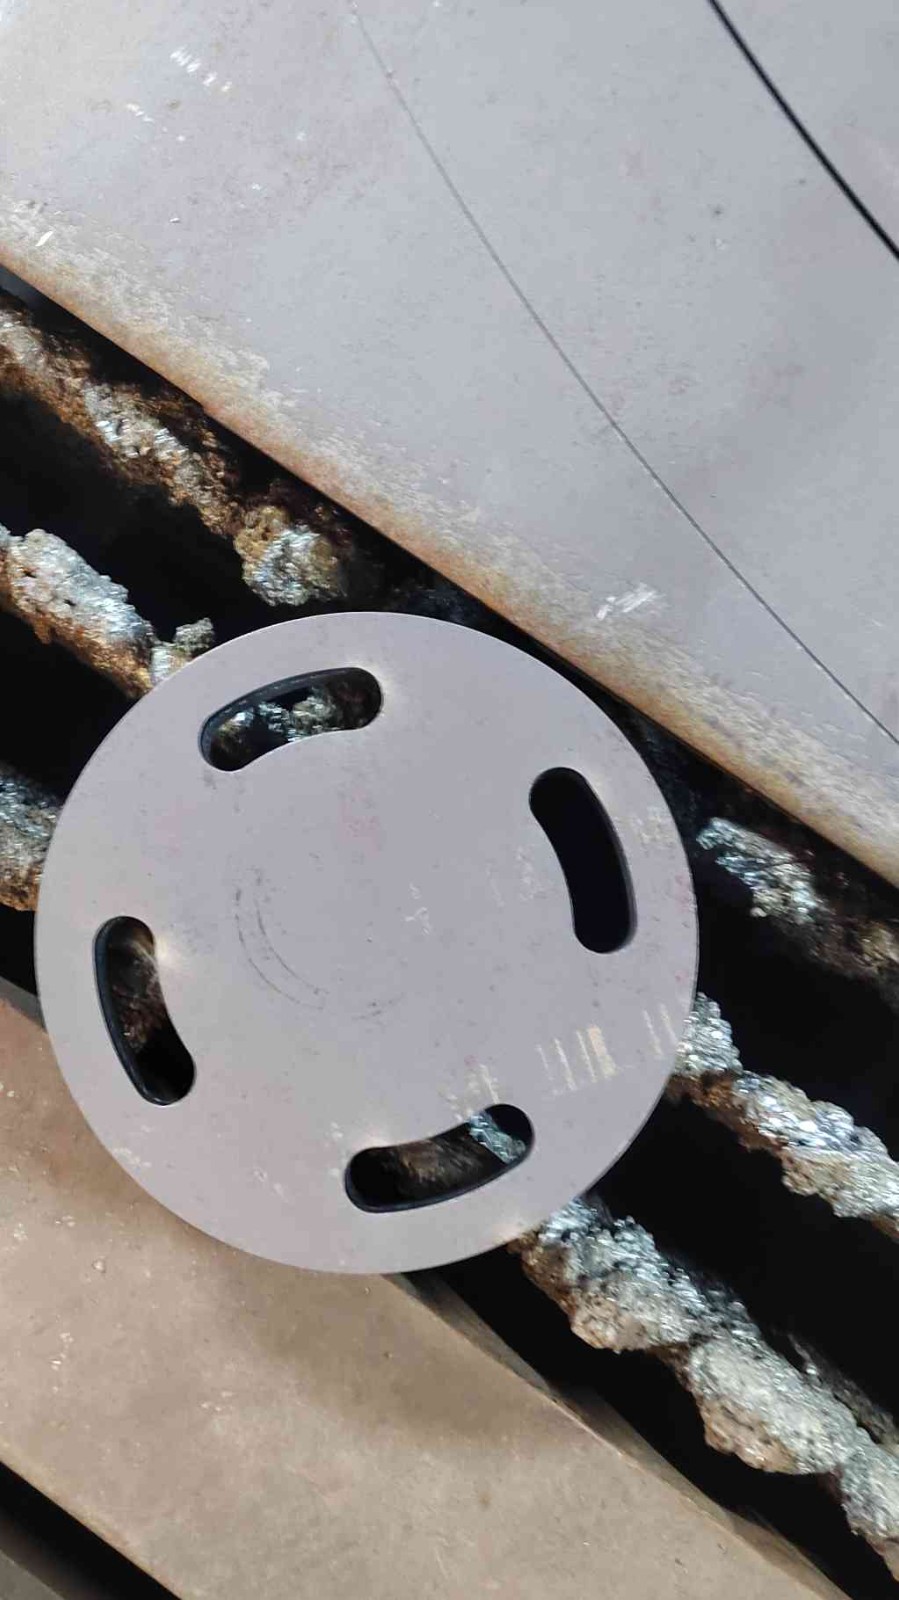
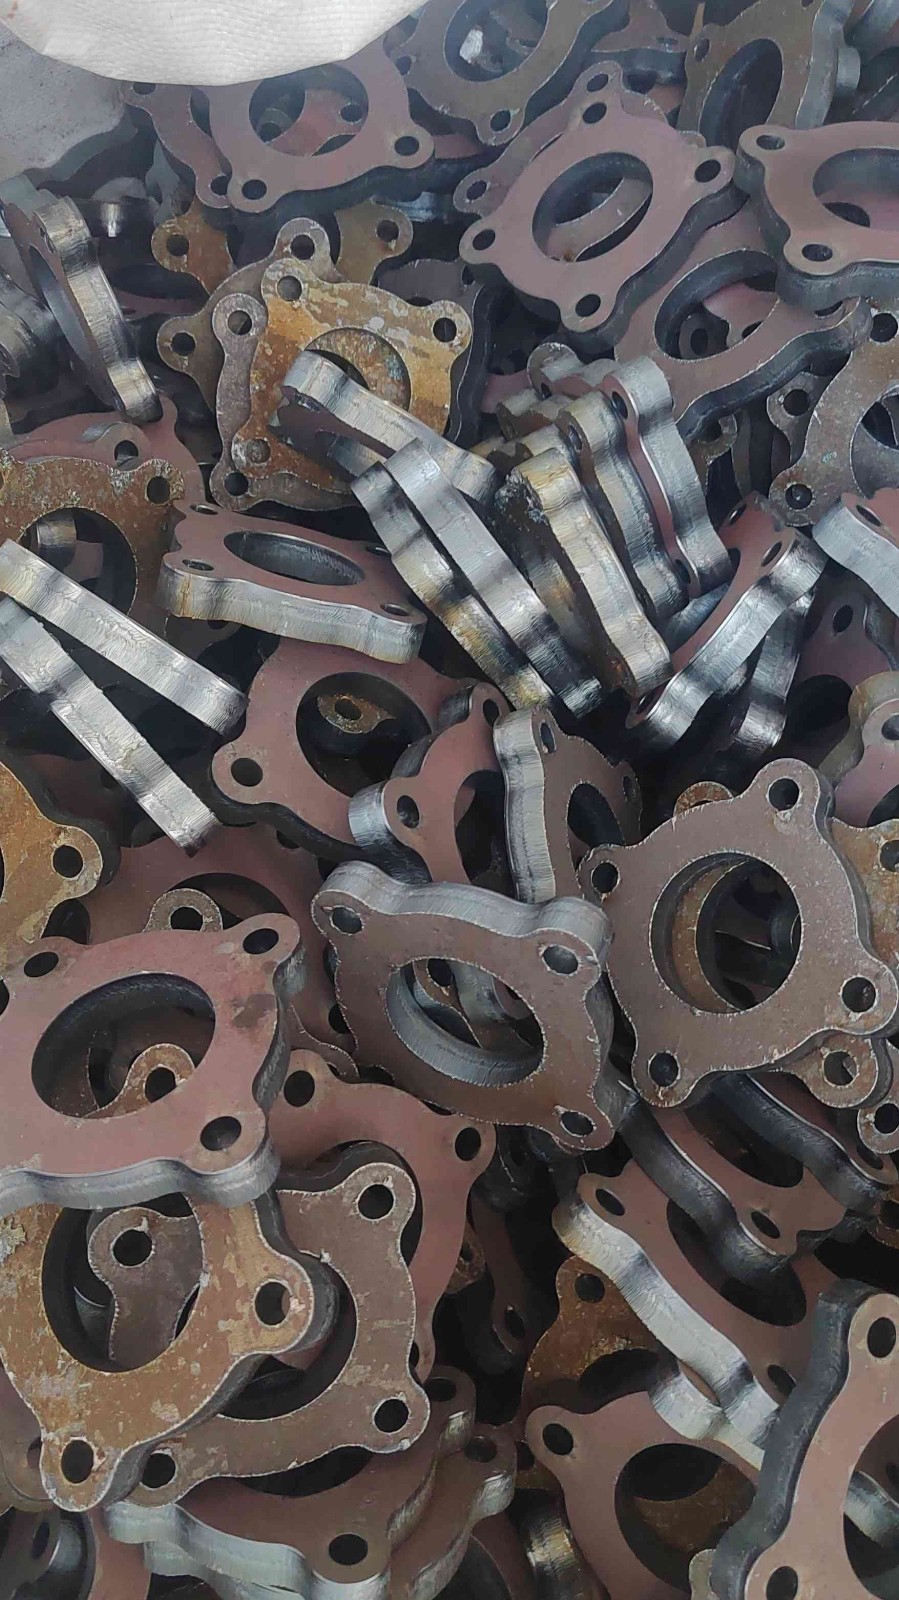
这是电杆底座配套的核心产品,规格覆盖 DN100—DN1200,能够满足从通讯杆、照明杆到高压输电杆等多种杆型的底座需求。在加工精度方面,该系列产品的螺栓孔位置精度控制在 ±0.5mm,平面度控制在 ≤0.3mm/m,这两个指标直接决定了现场安装时法兰盘与基础地脚螺栓的匹配度。采购方在验收时,可以重点核对这两个数据,同时检查法兰盘的密封面是否平整、螺栓孔是否有毛刺或偏位。由于产品采用一体铸造成型,法兰盘与底座筒体之间没有焊缝,整体结构强度更均匀,长期承受风荷载和杆体自重时不易出现疲劳开裂。对于沿海台风多发区域或大跨度架空线路项目,这种一体结构的设计余量更为充裕。
异形结构件 YJ-01 系列
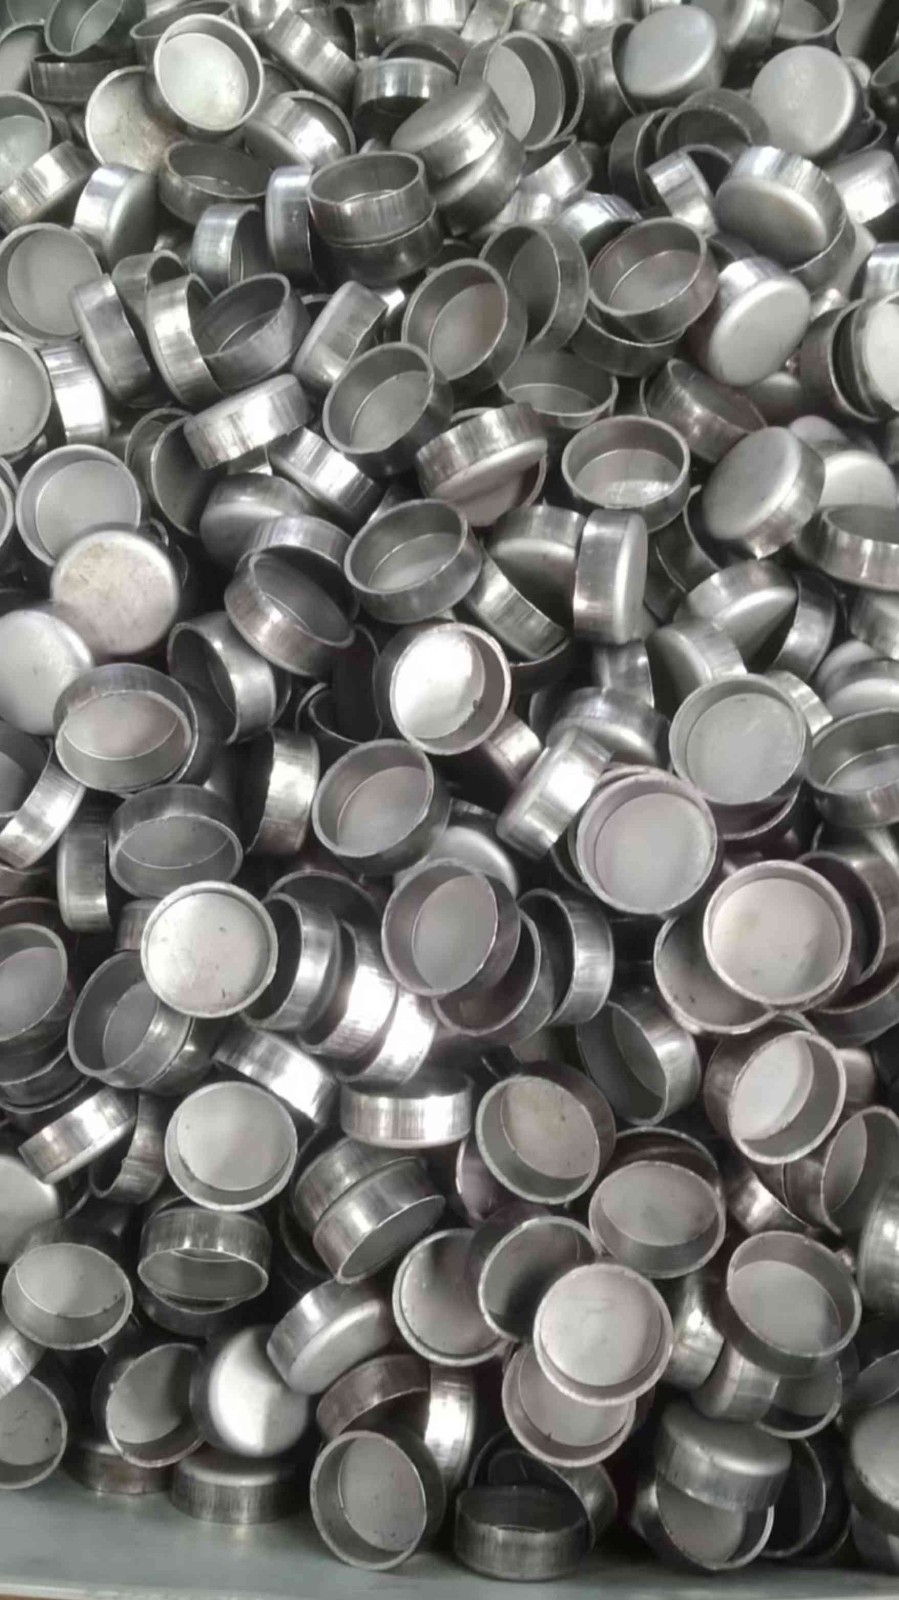
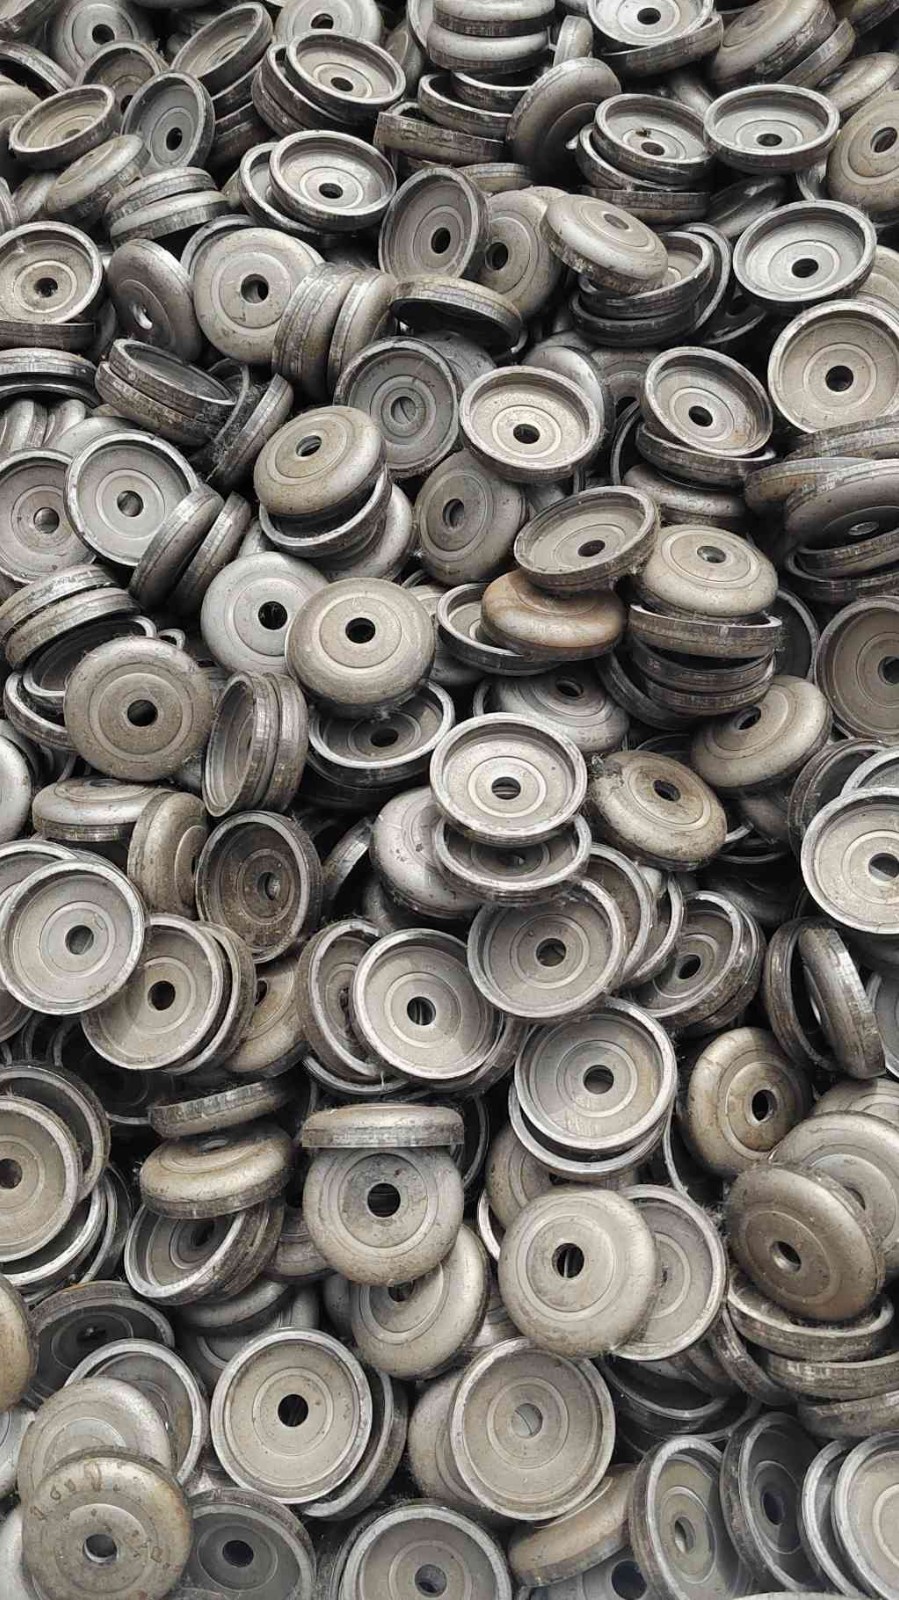
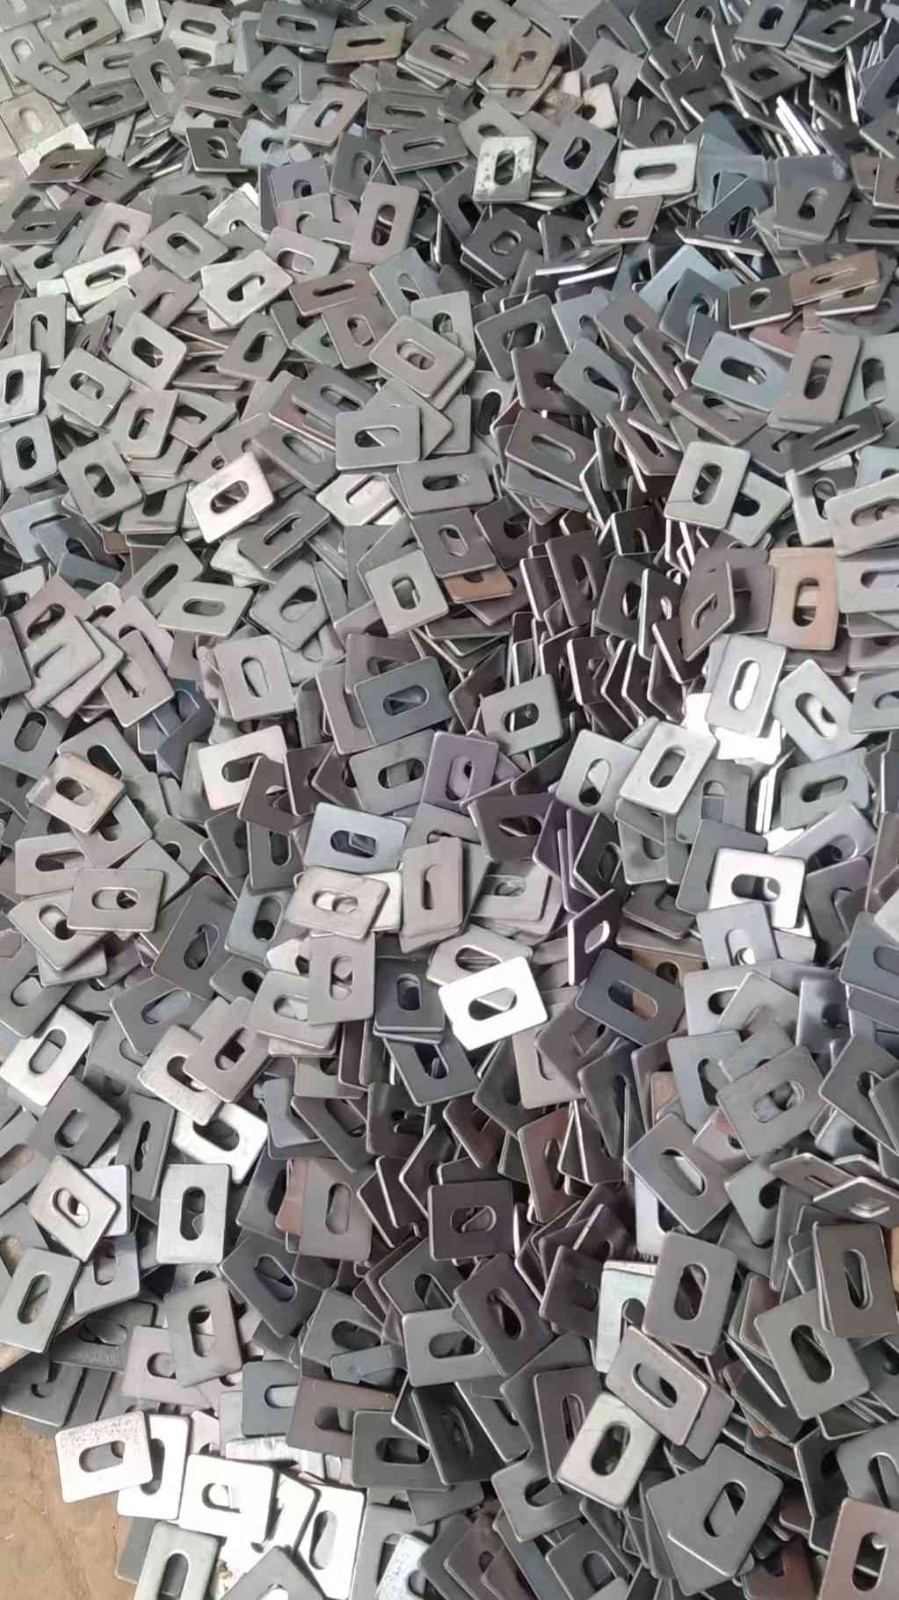
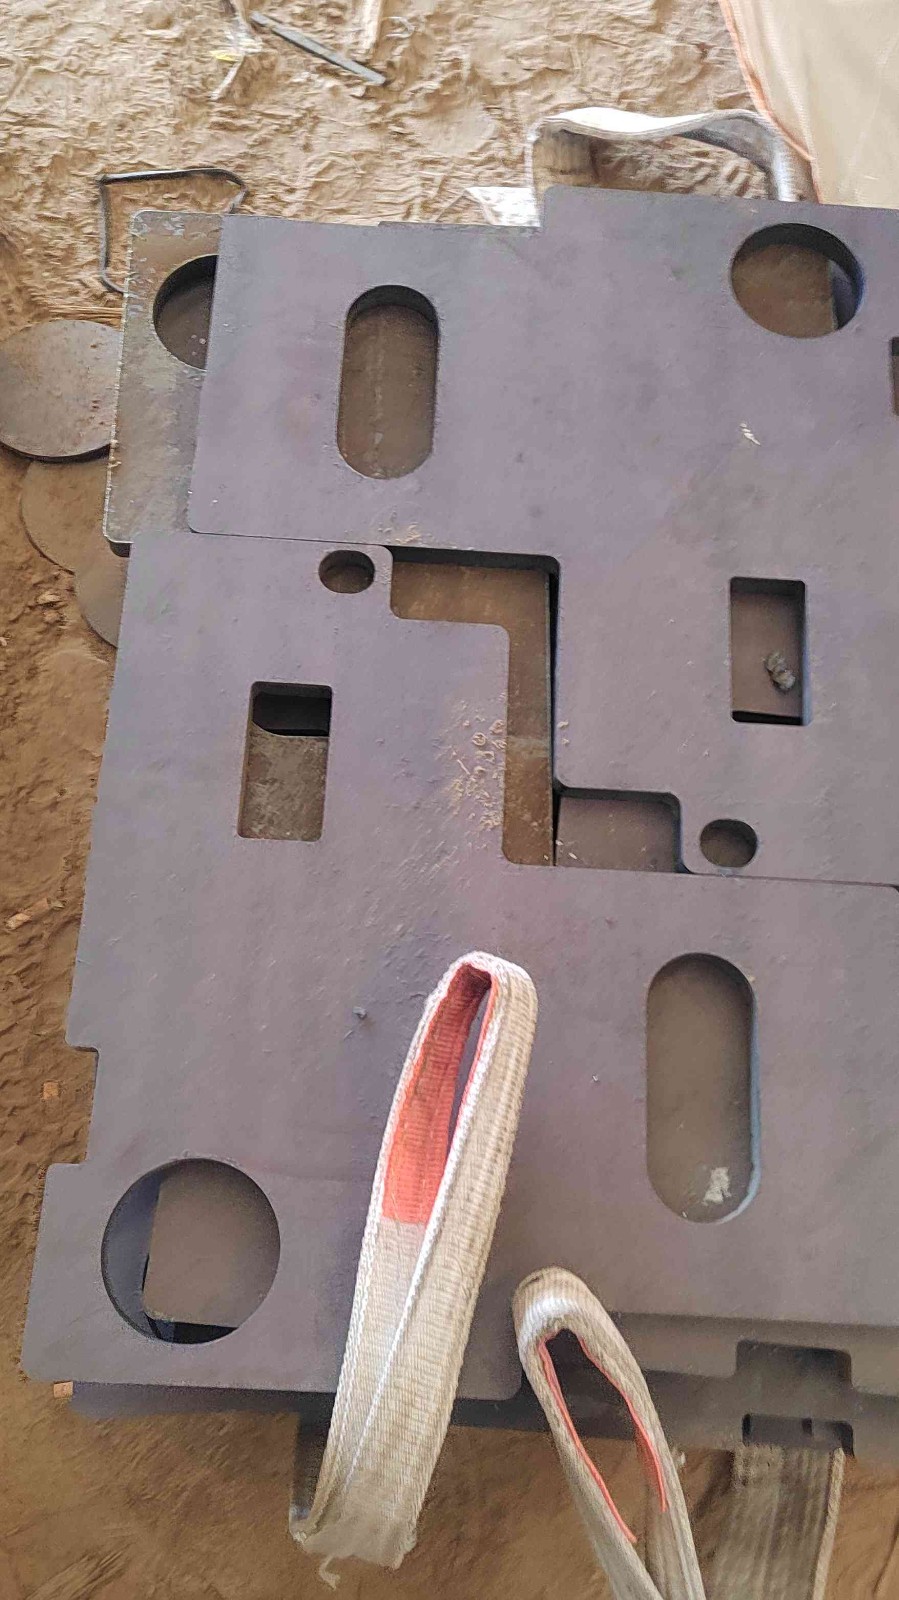
这个系列面向的是工程中的非标配套需求。很多电杆底座不只是标准圆形法兰,还涉及到方形底座、带加强筋的异形底板、带定位止口的特殊结构等。东发钢管在这一系列产品上加工尺寸公差可以做到 ±0.05mm,可覆盖的材质包括 QT450 球墨铸铁、HT250 灰铸铁、Q235B 碳素结构钢以及 45# 优质碳素结构钢。对于采购方来说,如果项目中涉及非标底座或过渡连接件,可以直接将图纸或样品提供给厂家进行工艺评估。特别是对于一些老旧线路改造项目,原有的基础尺寸往往不统一,需要定制异形底座来适配,这种情况下异形结构件系列的定制能力就显得非常关键。
配重铁 YJ-03 系列
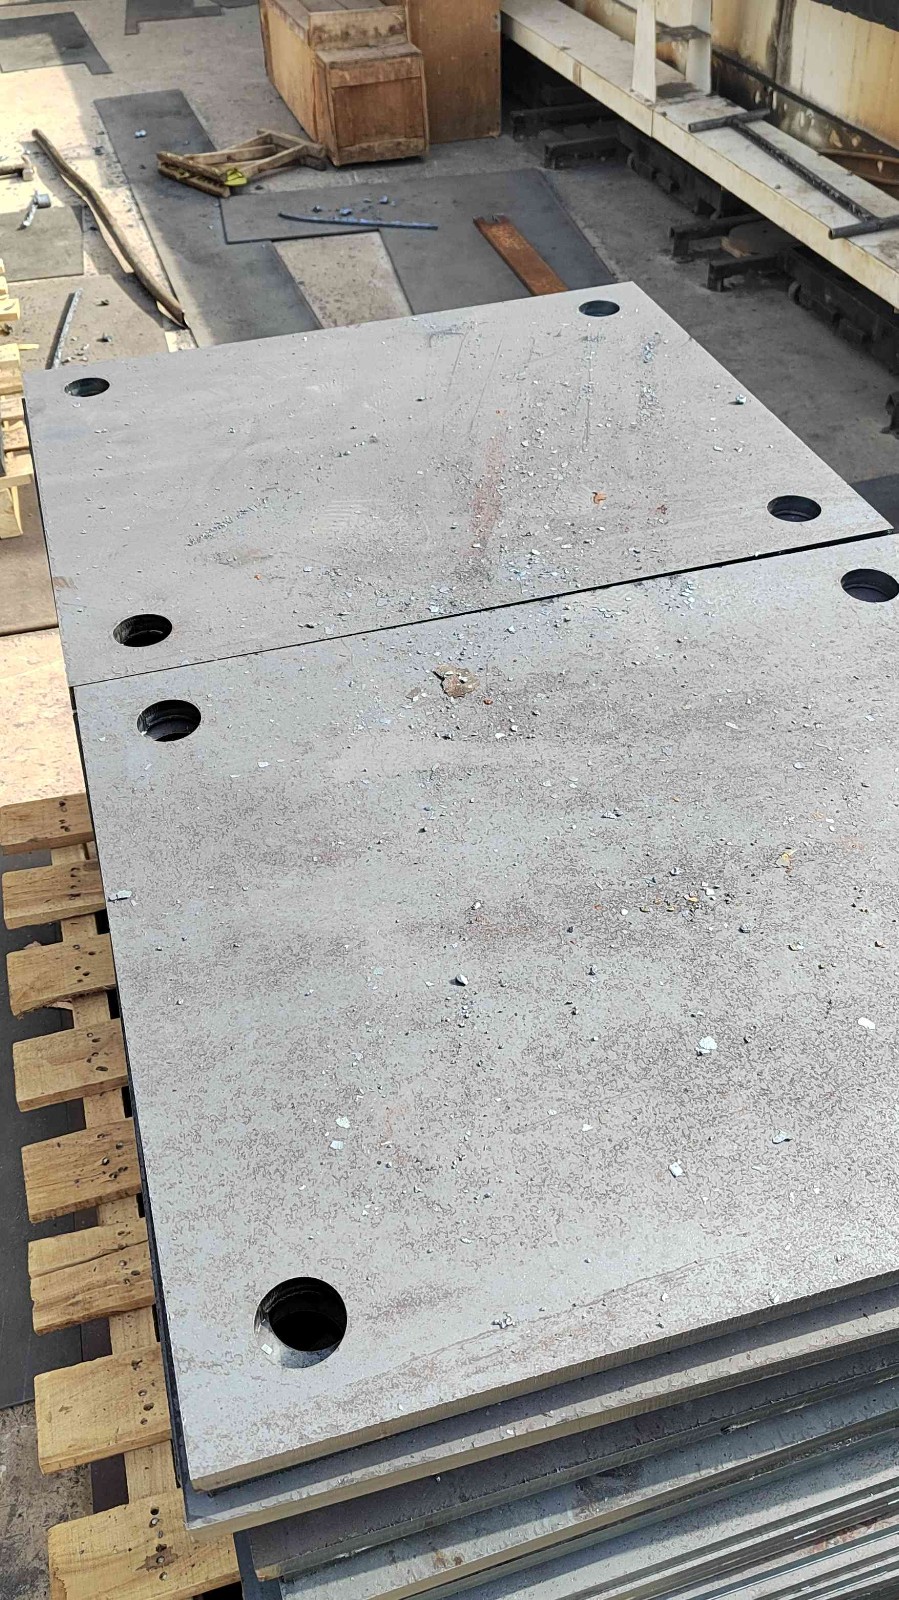
在电杆安装中,配重铁主要用于基础配重或杆体平衡,尤其适用于软土地区或狭窄施工场地的电杆基础加固。该系列产品单件重量覆盖 5kg—5000kg,密度均匀稳定,可根据设计要求调整单块重量和外形尺寸。对于需要现场配重调整的工程,东发钢管支持按设计图纸分批供货,并在每块配重铁上标注重量和编号,方便现场施工人员准确选配。采购方在验收配重铁时,重点应关注重量误差和外形尺寸是否符合图纸要求,以及表面是否存在影响使用的铸造缺陷。
企业能力与合作建议
选择电杆底座法兰盘一体铸件供应商,不能只看产品单价,更要综合评估加工精度、交付周期和现场配合能力。东发钢管在这几方面的基础条件比较扎实:企业技术团队占员工总数的 32%,其中材料成型与热处理方向的工程师有 11 人;累计投入精密检测与加工设备 40 余台套;拥有实用新型专利 17 项、发明专利 4 项,并通过了高新技术企业认证。这些条件意味着企业不是简单的来料加工厂,而是具备材料选型建议、工艺优化和批量一致性控制能力的制造实体。
实际采购中,建议按以下路径推进合作:第一步,把项目所在地区的基本风压、杆型规格、基础螺栓布置图发给厂家,由技术人员确认法兰盘规格和材质等级;第二步,确认铸件的加强筋布置、底板厚度和螺栓孔数量,是否需要配套提供密封垫或防腐涂层;第三步,明确交付批次和到货时间,特别是工期紧张的项目,要提前和厂家确认常备库存规格是否覆盖需求。东发钢管常备库存规格超过 260 种,常规型号下单后 48 小时内完成分切、倒角及包装发运,周边 800 公里物流圈可实现隔日达。对于批量大或规格非标的订单,建议预留 7—15 天的生产周期,具体以厂家确认的排产计划为准。
在售后和技术支持方面,东发钢管实行 2 小时响应、24 小时在线支持机制,每批次产品附带材质证明及尺寸检测记录。对于重大批量订单,厂家可安排技术员驻厂协同调试,这在大规模线路工程中尤为重要——现场发现尺寸偏差或安装配合问题时,技术人员可以第一时间到场测量和处理,避免因等待厂家远程判断而延误工期。
服务区域
东发钢管位于湖州,日常业务对接以湖州本地及周边区域为主,同时依托物流网络覆盖华东及更广范围的工程项目。对于湖州本地的电杆基础施工项目,厂家在沟通效率、样品确认、现场技术支持和补货响应方面具有明显的地理优势。建议采购方在询价时,尽量提供准确的项目位置和到货地址,特别是涉及乡镇道路、山地施工现场或临时堆场等特殊地址时,提前与白经理沟通配送安排和车辆要求。对于非标定制的电杆底座法兰盘一体铸件,送货前需要确认现场的基础浇筑进度和吊装条件,以便合理安排到货时间。此外,如果项目分批施工,也可以和厂家协商分批发运方案,减少现场堆料压力。
常见问题
湖州地区的电杆底座法兰盘一体铸件,相比焊接底座到底省去了哪些工序?
传统的电杆底座施工中,法兰盘和底座筒体需要分别采购,然后由施工方在现场安排焊工进行焊接组装。这个过程不仅需要配备电焊机、焊条、气体保护设备等,还要求焊工持有相应的操作资质。焊接完成后,还需要进行焊缝外观检查,必要时还要做探伤检测,整个工序至少增加半天到一天的施工时间。而一体铸件出厂时就是一个完整的整体构件,现场只需要完成吊装就位和螺栓紧固两道工序,不需要焊接设备和持证焊工。更重要的是,一体铸件从根本上消除了焊接变形和焊缝开裂的风险,这在长期运行中意味着更低的维护成本。
采购电杆底座法兰盘一体铸件时,如何确认规格和参数是否匹配项目需求?
采购确认的关键参数包括:杆型规格对应的法兰盘公称直径(DN100—DN1200)、螺栓孔数量与孔径、螺栓孔分布圆直径、法兰盘厚度、底座筒体高度和壁厚、以及是否需要加强筋结构。建议采购方在询价时直接提供基础施工图纸或地脚螺栓布置图,由厂家技术人员按照图纸进行参数匹配和校核。同时也要明确材质要求,常规使用 QT450 球墨铸铁或 Q235B 碳素结构钢,如果项目位于腐蚀性土壤环境或高寒地区,可能需要更高等级材质或增加防腐处理,这些都可以在技术沟通阶段与白经理直接确认。